急冻食品原料厂煎炸环节粉尘浓度与污渍信息化综合治理
项目背景
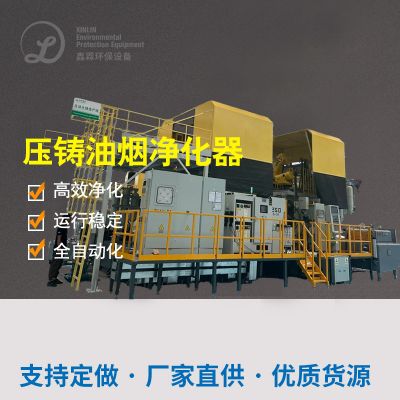
某速冻食品厂油炸工序产生大量含油脂微粒的粉尘(粒径0.1-10μm)和高温油烟(温度80-110℃),原有静电除油设备效率低,设备堵塞频繁,维护成本高,且无法满足日益严格的环保排放标准。
灰尘与有机废气治理原因
烟尘:油煎进程中全麦面包糠、变性淀粉碎渣建立的细颗粒肥料物。
有机化学废气治理:脂肪油水分子、醛类、短链有机化学无机化合物及丙烯醛等裂解副产物。
办理工学艺与系统
热量收集与预补救
热对调器二手回收有机废气中的热量,适用加工热开水或暖机最新空气当中,年浪费能源技术加盟费约40万元。
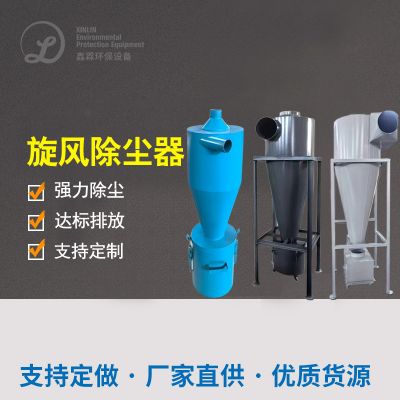
飓风脱离器消除大颗料油滴和粉层(粒级>10μm),避免后继生产设备短路电流。
有效率静电放电除油与离子液体阳极氧化
合金金属催化剂的作用剂主要包括贵合金金属涂覆,在250-300℃下将VOCs钝化为CO₂和H₂O。
自動刷洗体系定期存款情况呢催化氧化剂表面层,必免油脂代谢物淤塞,提高选用年限。
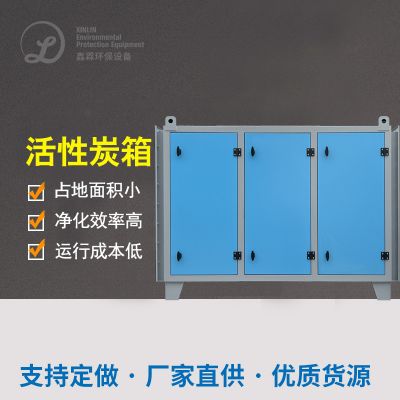
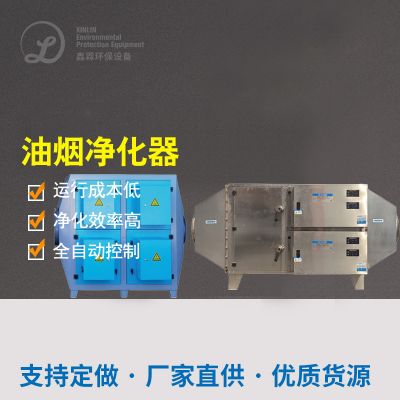
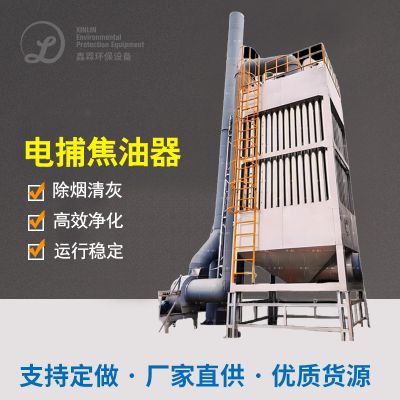
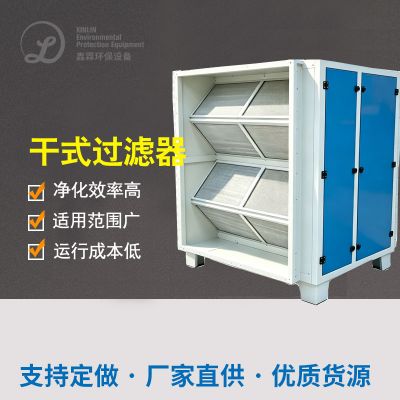
静电放电除油器主要包括各类高压直流电压磁场,使植物油颗粒荷电后吸收在极片上,洗去率>90%。
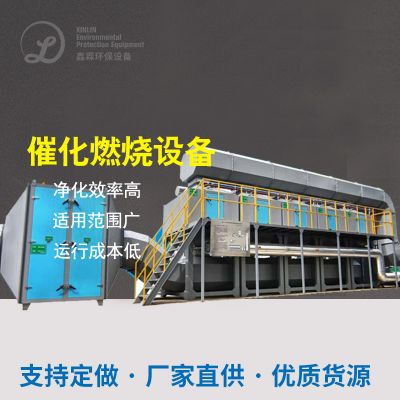
温度催化反应氧化物装备(RCO)转化剩于生产物:
智慧监控摄像头与安全性设定
再线监控整体时时监控油烟味含量、环境温度和有压力,超量时重新警报并调正除理指标。
防震三相电机和无卤途径设计构思,减轻火情和爆出风险点。
进行处理效果好与盈利能力
非丁烷总烃排卸溶液浓度<20mg/m³,油烟净化器取除率>99%,系统洗涤时间是从每月有有一次减少至每第三季度有有一次。
年节俭新能源和维修保养花销约四十万元,成本二手回收期2.5年。
顺利通过节能环保预验,解决停工治理整顿风险性,完善品牌社会的外形。
范例重点
热量收购与尾气处理结合实际:确保能源资源反复借助,有效降低运营成本费。
离子液体硫化技术性:快速可分解生物碳物,治疗率高,无重新危害。
智慧化控制:线上评估与自己洗掉系统化,少人工客服行为矫正,完善安全稳定度分析。

 扫一扫添加微信