电焊工厂废气排放简况
手工焊接生产历程中产生的排放物因素更复杂,主要还有飘尘、不锈钢非金属硫化物物、损害有毒气体等。给出手工焊接生产工艺流程其他,排放物因素有点地域差异:
烟气科粒物
:主要化学成分为铁、锰、铬、镍等金屬化合物物,颗粒直径常见在0.01-1μm彼此,易飘浮在水汽中。
危害性有毒气体
:包扩臭氧杀菌(O₃)、氮硫化物(NOx)、一硫化碳(CO)、二硫化碳(CO₂)等。
蒸发性设计物(VOCs)
:这部分氩弧焊艺中安全使用焊剂或护理空气前会诞生少量的VOCs。
电焊焊接废液具备着一下特征:
孔径小
:大区域顆粒物归属于可吸进顆粒物(PM10及PM2.5),对人体本身的影响大。
溶度起伏较大大
:手工焊接操作时有机废气有量随施工工艺参数表影响很明显。
温度高高湿
:组成部分点焊有机废气治理工作温度较高且具有水气体,提高了治理 关卡。
氩弧焊有机废气进行处理思路与难点
加工处理薄弱点
科粒物祛除的效率需要高
:焊焊接烟尘颗粒肥料不起眼,传统意义滤尘的设备根本无法快速收集。
许多造成的污物并存
:需也加工粉末物、气态被工业废气,工艺设备组合成更复杂。
药厂车间设计控制
:手工焊接车间工作台分散化或手机移动时,集气体系制定难度很大大。
碳排放量与行驶利润
:补救操作系统需衡量功能与经济实惠性。
的关键方法难点
根源调节
:先用低焊接方法烟尘焊接方法相关材料和的工艺。
高效能集气系统的
:选择喷涂车间调整布局制作科学的轮廓线通风换气扇或整体性通风换气控制系统。
多级别加工生产工艺
:通常情况下要有"预加工+主加工+后加工"的组装加工。
自动化化管理
:给出废气排放盐浓度自功可以调节设备正常运作性能指标,减少高耗能。
精典的例子浅析
真实案例一:某轻型机诫厂对焊生产加工废气排放综合治理
工作背景图片
:
小型客车间以巨型格局件点焊是以,施用电弧焊、甲烷气体保护英文焊等多种多样工艺设计,日访问量发生废水约50kg,废水平均温度常达60℃不低于。
操作设计
:
集气程序
:选择顶吸罩+侧吸罩组合成,保持对接焊办公工位焊接烟尘捕集器率≥90%。
办理工学艺
:
预进行处理:漩风清灰器快速清理大粒状
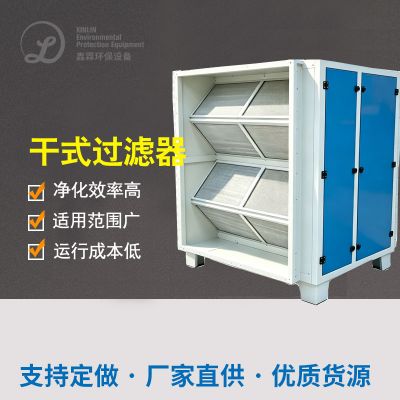
主清理:有效滤筒抑尘器(PTFE淋膜过滤器材)
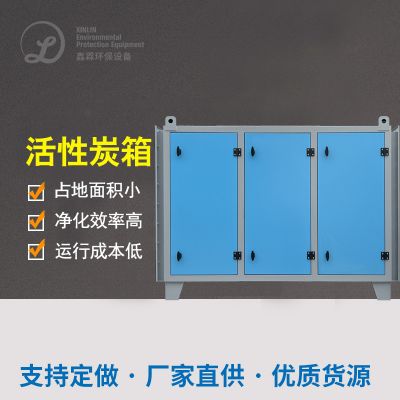
后正确处里:活性酶炭降解保护装置正确处里残留气态感染物
自动化管控
:可根据焊接工艺工序发动机启停自动式调控轴流风机时速。
处理感觉
:
粒状物排放物浓度值<10mg/m³
VOCs剔除率>85%
平台高能耗大大减少30%

 扫一扫添加微信